石墨电极在冶金炉窑中的应用现状与炭素制品技术发展趋势
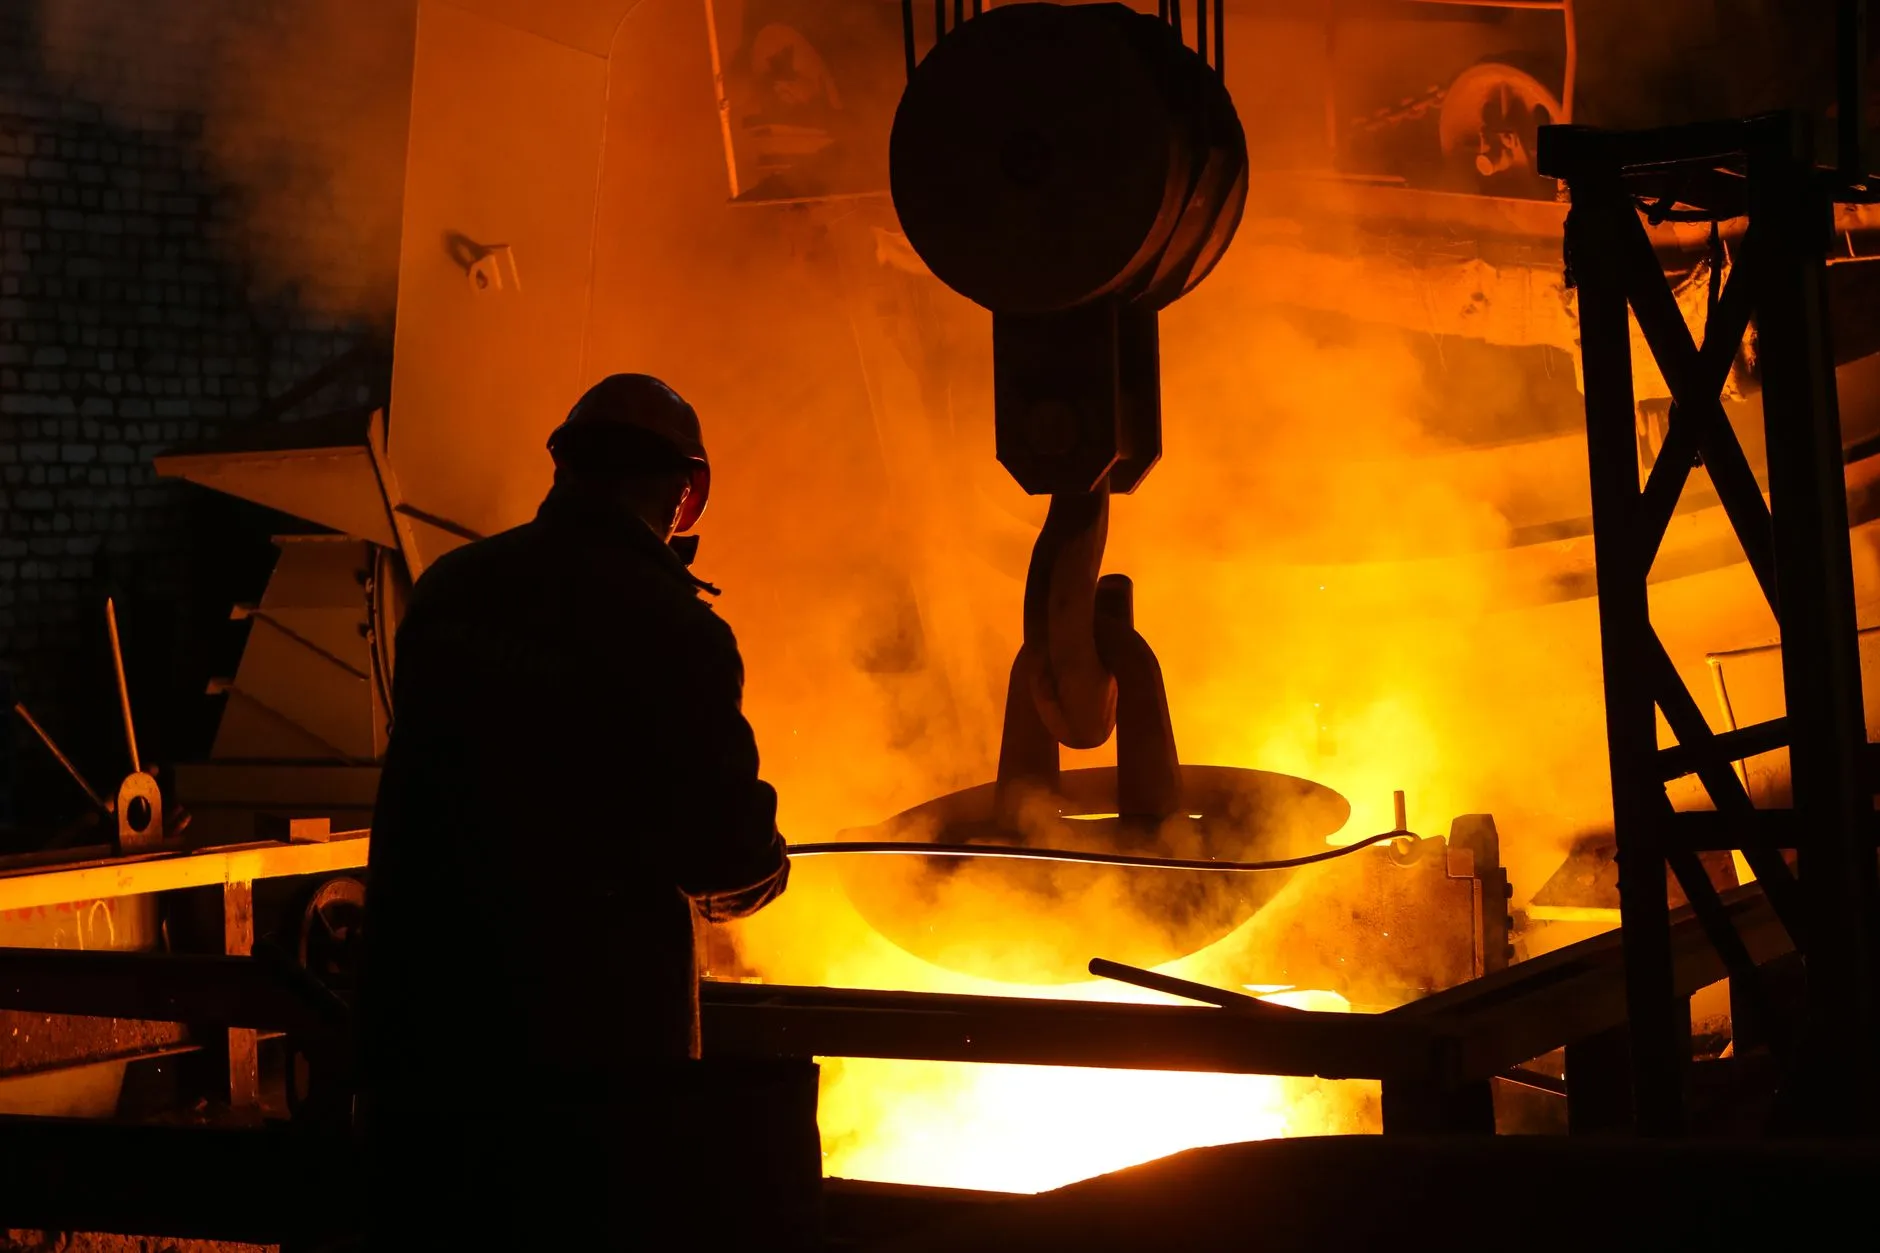
电弧炉炼钢、矿热炉铁合金生产以及黄磷炉等高温工业场景中,石墨电极作为导电与发热核心部件,其消耗成本往往占到冶炼总成本的8%–15%。近年来随着电炉短流程炼钢比例提升,国内石墨电极年需求量稳定在80万吨以上,对炭素制品的导电性、抗氧化性和热震稳定性提出了更严苛的要求。
一、石墨电极在冶金炉窑中的工作机理与损耗
石墨电极在炉内承受的是"电-热-力"三重耦合作用。电流密度通常在15–30 A/cm²之间,电极端部弧区温度可达3000℃以上,侧壁则暴露于炉气氧化与熔渣喷溅侵蚀中。其损耗主要来自三个方面:
- 端部消耗:电弧高温导致石墨升华,约占总量40%–50%
- 侧壁氧化:炉气中的O₂、CO₂、H₂O在400℃以上即与石墨反应,占20%–30%
- 折断与残极:接头强度不足或操作不当造成,占15%–25%
因此,优质石墨电极需要同时具备低电阻率(≤6.5 μΩ·m)、高抗折强度(≥10 MPa)和良好的抗氧化涂层。
二、炭素制品技术发展的三个方向
从材料端看,炭素制品的升级路径正围绕"高纯化、高密化、复合化"展开。
高纯化方面,通过多次浸渍-焙烧与高温石墨化(2800–3000℃),可将灰分控制在0.1%以下,满足超高功率电极对硼、硫等杂质的严苛限制。高密化则借助等静压成型与沥青高压浸渍,使体积密度提升至1.78 g/cm³以上,显著降低气孔率与氧化速率。
复合化是近年的热点——在电极表面制备SiC或Al₂O₃基抗氧化涂层,可将侧壁氧化速率降低30%–50%。同时,耐火材料领域也在引入炭素组分,如炭复合滑板、铝碳质水口等,利用石墨的低热膨胀性提升抗热震能力。
使用中的注意事项
- 电极接头拧紧力矩需按厂家规范执行,过松易打弧烧损,过紧则螺纹微裂
- 避免电极在潮湿环境长期存放,使用前建议预热至150℃以上去除吸附水分
- 炉料中废钢带油污过多时,炉气氧化性增强,应适当提高电极直径余量
常见问题解答
问:电极消耗突然增大是什么原因?
先排查电流波动与炉气成分。若炉内喷碳粉过量或泡沫渣操作不当,侧壁氧化会明显加剧。其次检查接头处是否发红,发红往往意味着接触电阻偏大。
问:普通功率电极能否用于超高功率炉?
不建议。超高功率炉电流密度大,普通电极电阻率偏高,易造成端部过热和折断。选型时应按炉容与变压器容量匹配。
凤城地区依托多年积累的炭素产业基础,在凤城制造的品牌效应下,已形成从原料煅烧、成型、焙烧到石墨化的较完整链条。瑞星炭素在石墨电极与异型炭素制品方面持续投入,针对不同炉型提供选型建议与使用跟踪,帮助冶炼企业把吨钢电极消耗控制在合理区间。
冶金炉窑的低碳化与高效化,最终会落到每一根电极、每一块炭砖的性能上。材料端的细微改进,往往能在炉前转化为可观的成本节约。